À retenir
- Un mode opératoire de soudage se qualifie avant le soudage de production : le descriptif préliminaire (DMOS-P) sert à réaliser l’épreuve de qualification. Une fois le mode opératoire qualifié, le fabricant peut établir le DMOS de production correspondant.
- Selon l’ISO 15614-1, la qualification par épreuve consiste à souder un assemblage de qualification normalisé selon le DMOS-P, puis à le soumettre à des contrôles, examens et essais. Le résultat est consigné dans un procès-verbal, le PV-QMOS.
- La norme prévoit deux niveaux : le niveau 1 repose sur les exigences de la Section IX de l’ASME, le niveau 2 correspond aux exigences historiques de l’ISO 15614-1, et auparavant de l’EN 288-3. Une qualification de niveau 1 ne constitue pas automatiquement une qualification ASME. Le niveau 2 demande plus d’essais et donne un domaine de validité plus restreint ; il s’applique par défaut quand ni le contrat ni la norme d’application ne fixent de niveau.
- Une QMOS ne couvre que son domaine de validité : fabricant, groupe de matériaux, épaisseurs, procédé, positions, produit d’apport, apport de chaleur, températures, traitement thermique.
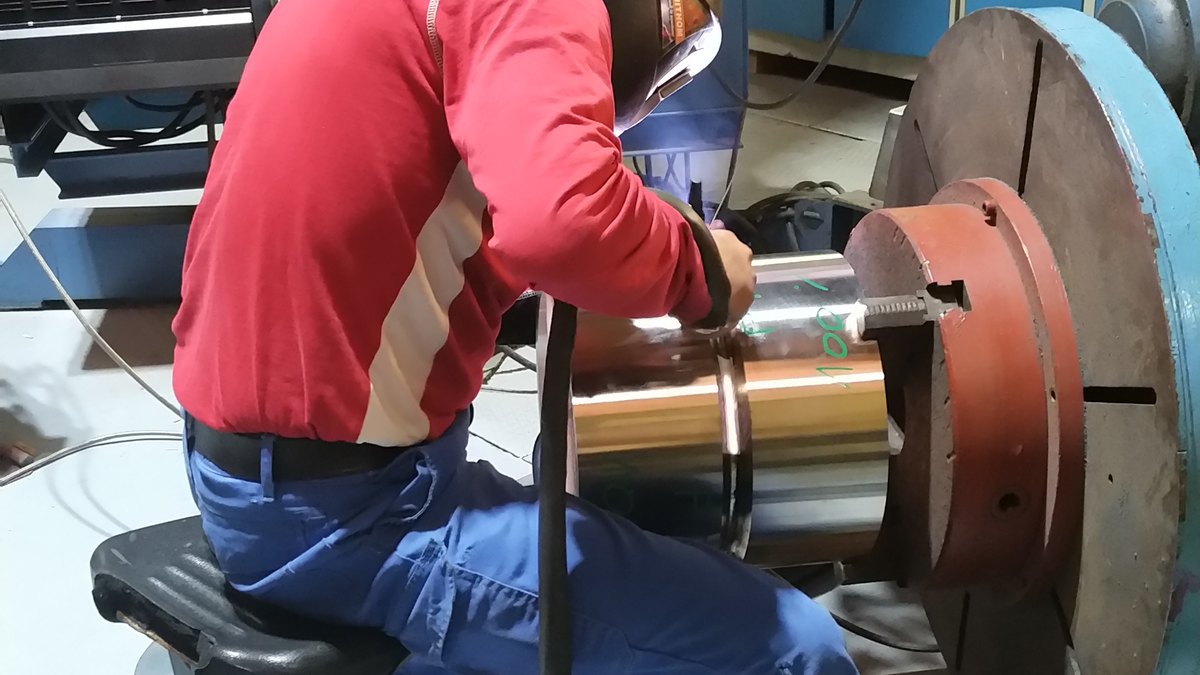
Qualifier un mode opératoire de soudage (MOS) permet de démontrer que les paramètres de soudage définis permettent d’obtenir des assemblages répondant aux exigences de qualité et aux caractéristiques mécaniques et métallurgiques requises pour l’application prévue.
C’est l’objet de la qualification du mode opératoire de soudage, la QMOS. Pour le soudage à l’arc et aux gaz des aciers, et le soudage à l’arc du nickel et de ses alliages, la qualification par épreuve suit la NF EN ISO 15614-1.
Au sommaire :
Pourquoi qualifier un mode opératoire de soudage
Le descriptif de mode opératoire de soudage, le DMOS (WPS en anglais), fixe les conditions dans lesquelles une soudure doit être exécutée. Selon l’ISO 15607, qui pose les règles générales de la série, il sert de base à la planification des opérations de soudage et au contrôle de la qualité pendant le soudage.
La même norme rappelle que le soudage est considéré comme un procédé spécial dans la terminologie des normes de systèmes qualité, qui demandent en général de l’exécuter selon des descriptifs écrits.
Rédiger un DMOS ne garantit pas, à lui seul, que les soudures satisfont aux exigences. Une partie des écarts, comme les défauts, se contrôle par des méthodes non destructives sur le produit fini, ce que nous faisons avec nos contrôles non destructifs.
Les écarts métallurgiques, eux, posent un problème particulier : l’ISO 15607 constate que les propriétés mécaniques ne peuvent pas être évaluées de façon non destructive avec les techniques actuelles. D’où des règles pour qualifier le mode opératoire avant de le diffuser en production.
Tant qu’il n’est pas qualifié, le descriptif reste un descriptif préliminaire, le DMOS-P (pWPS en anglais). La qualification se fait avant le soudage de production, et c’est au fabricant de préparer ce DMOS-P et de s’assurer qu’il convient à sa fabrication.
Cinq méthodes de qualification
L’ISO 15607 prévoit cinq méthodes. Chaque DMOS-P sert de base à un procès-verbal de qualification, établi selon l’une d’elles, et la norme ne recommande pas de qualifier un même DMOS-P par plusieurs méthodes.
Le choix de la méthode est souvent imposé par la norme d’application. Le tableau ci-dessous reprend les conditions d’emploi données par l’ISO 15607.
| Qualification fondée sur | Norme | Conditions d’emploi |
|---|---|---|
| Une épreuve de qualification | série ISO 15614 | Applicable dans tous les cas, sauf si l’épreuve ne correspond pas assez à la géométrie, au bridage ou à l’accessibilité des soudures réelles |
| Des produits consommables soumis à essais | ISO 15610 | Limitée aux modes opératoires utilisant des consommables ; les essais des consommables doivent couvrir le matériau de base utilisé en production ; l’ISO 15610 fixe d’autres limites, sur les matériaux et les paramètres |
| L’expérience antérieure en soudage | ISO 15611 | Limitée aux modes opératoires déjà employés pour un grand nombre de soudures sur des pièces, assemblages et matériaux comparables |
| Un mode opératoire de soudage standard | ISO 15612 | Proche de l’épreuve de qualification, dans les limites fixées par l’ISO 15612 |
| Un assemblage soudé de préproduction | ISO 15613 | Applicable en principe dans tous les cas, mais demande de fabriquer une pièce d’essai dans les conditions de production ; adaptée à la fabrication en grande série |
Selon l’ISO 15607, une épreuve de qualification peut être exigée chaque fois que les propriétés du métal fondu et de la zone affectée thermiquement sont critiques pour l’application. C’est cette méthode que décrit l’ISO 15614-1.
Les étapes d’une épreuve selon l’ISO 15614-1
La deuxième édition de l’ISO 15614-1, de juin 2017, remplace celle de 2004 ; la NF EN ISO 15614-1 date aussi de juin 2017. L’ISO 15614-1 a été modifiée par un amendement en 2019, et une troisième édition est en préparation à l’ISO : vérifiez l’édition en vigueur avant de lancer une épreuve. La norme s’applique au soudage de production, de réparation et de reconstitution.
Elle couvre les procédés numérotés selon l’ISO 4063 : soudage manuel à l’arc avec électrode enrobée (111), à l’arc avec fil fourré autoprotecteur (114), à l’arc sous flux (12), à l’arc sous protection gazeuse avec électrode fusible (13) ou réfractaire (14), plasma (15) et oxyacétylénique (311).
1. Le descriptif préliminaire (DMOS-P)
préparé selon l’ISO 15609-1 ou l’ISO 15609-2
↓
2. L’assemblage de qualification
soudé selon le DMOS-P, sous le contrôle de l’examinateur ou de l’organisme d’examen
↓
3. Les contrôles, examens et essais
essais non destructifs et essais destructifs
↓
4. Le procès-verbal (PV-QMOS)
base du DMOS de production, que le fabricant établit sous sa responsabilité, sauf exigence contraire
Le descriptif préliminaire
Le DMOS-P se prépare selon l’ISO 15609-1 pour le soudage à l’arc, ou selon l’ISO 15609-2 pour le soudage aux gaz. Ces normes donnent le contenu technique qu’un descriptif doit porter.
L’assemblage de qualification
L’assemblage soudé de production est représenté par un ou plusieurs assemblages de qualification normalisés, selon le cas : assemblage bout à bout de tôles ou de tubes à pleine pénétration, assemblage en T, piquage.
Les figures de la norme fixent des dimensions minimales pour chaque type d’assemblage. La longueur ou le nombre d’assemblages doit suffire à réaliser tous les essais exigés, et des assemblages en plus peuvent être prévus pour d’éventuels contre-essais.
Le soudage de l’assemblage suit le DMOS-P qu’il doit représenter. Le soudage et les essais de l’assemblage de qualification sont contrôlés par l’examinateur ou l’organisme d’examen.
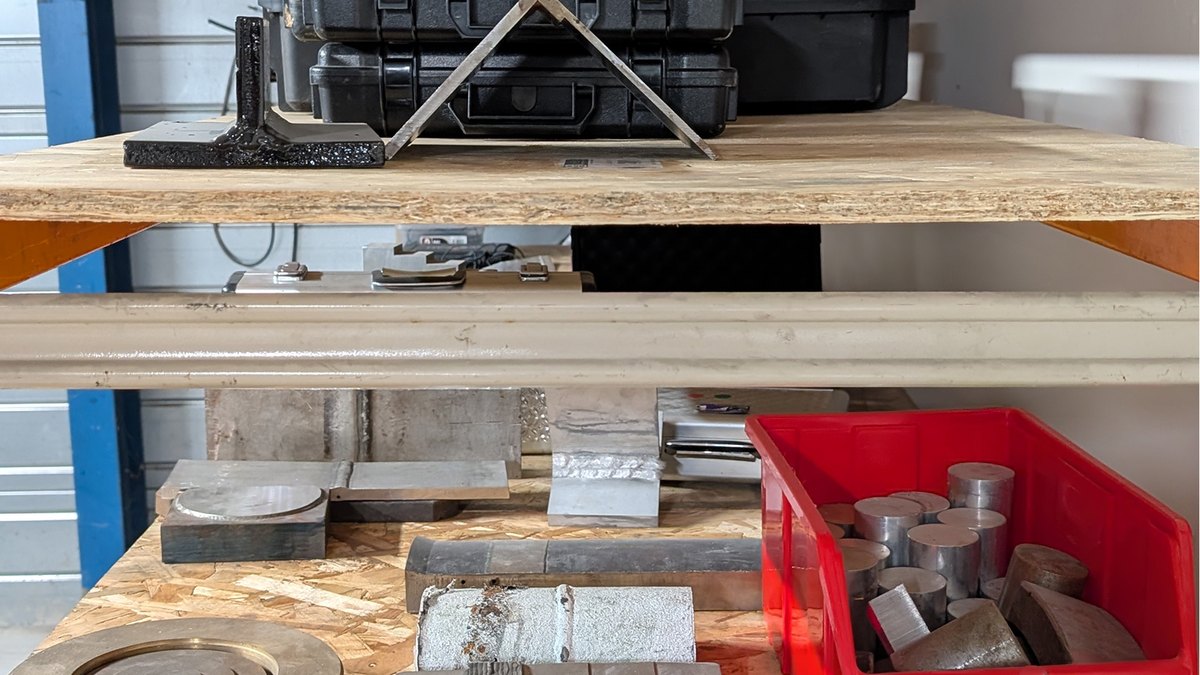
Les contrôles, examens et essais
L’assemblage passe ensuite par des essais non destructifs et des essais destructifs. Ces derniers comprennent, selon le cas, l’essai de traction transversale, l’essai de pliage, l’examen macroscopique, l’essai de flexion par choc et l’essai de dureté.
Le type et l’étendue des essais, le prélèvement des éprouvettes, les niveaux d’acceptation et les contre-essais sont fixés par l’article 7 de la norme. L’épaisseur et le diamètre de l’assemblage se choisissent, eux, selon les paragraphes de la norme qui fixent le domaine de validité.
Le procès-verbal, puis le DMOS de production
Les résultats sont consignés dans le procès-verbal de qualification du mode opératoire de soudage, le PV-QMOS (WPQR en anglais), dont l’annexe B de l’ISO 15614-1 donne un modèle. Selon l’ISO 15607, il comprend toutes les variables, essentielles et non essentielles, et les domaines de validité.
C’est sur la base du PV-QMOS que le DMOS de production est établi, sous la responsabilité du fabricant, sauf exigence contraire.
Le soudeur ou l’opérateur qui a réussi l’épreuve peut être qualifié à cette occasion, à condition que toutes les exigences de la norme de qualification du personnel applicable soient respectées.
Niveau 1 ou niveau 2
L’édition de 2017 prévoit deux niveaux d’épreuves, pour s’appliquer à une large gamme de fabrications soudées. Le niveau 1 repose sur les exigences de la Section IX de l’ASME, le niveau 2 correspond aux exigences historiques de l’ISO 15614-1, et auparavant de l’EN 288-3. Une qualification de niveau 1 ne constitue pas automatiquement une qualification ASME.
Au niveau 2, l’étendue des essais est plus vaste et le domaine de validité plus restrictif qu’au niveau 1. Une épreuve réalisée au niveau 2 satisfait automatiquement les exigences du niveau 1, mais pas l’inverse.
Quand ni le contrat ni la norme d’application ne précisent de niveau, toutes les exigences du niveau 2 s’appliquent.
Le domaine de validité d’une QMOS
Une QMOS ne vaut que dans son domaine de validité, que l’article 8 de la norme définit variable par variable.
Il se rapporte au fabricant et au matériau de base : groupe de matériaux, épaisseur, diamètre des tubes et des piquages. Il porte aussi sur des variables communes à tous les modes opératoires : procédé et positions de soudage, type d’assemblage, produit d’apport, type de courant, apport de chaleur, températures de préchauffage et entre passes, post-chauffage et traitement thermique. S’y ajoutent des variables propres à chaque procédé.
Hors de ce domaine, le mode opératoire n’est pas couvert par la QMOS. D’où l’intérêt de choisir l’assemblage de qualification d’après les fabrications à couvrir.
Les épreuves faites selon une édition antérieure ne sont pas invalidées : un DMOS et une QMOS établis selon une édition précédente restent utilisables, avec le domaine de validité de cette édition. Il est aussi possible de créer un nouveau domaine de validité selon l’édition de 2017 à partir du PV-QMOS existant, si l’intention technique des essais est satisfaite, en ne réalisant que les essais complémentaires sur un assemblage de qualification.
Faire qualifier vos modes opératoires avec SICO Services
SICO Services accompagne ses clients dans la préparation et la qualification de leurs modes opératoires de soudage selon la série NF EN ISO 15614, en collaboration avec TÜV SÜD. Pour les applications relevant de la directive 2014/68/UE, les qualifications sont réalisées et approuvées selon les exigences réglementaires applicables, avec l’intervention d’un organisme notifié lorsque celle-ci est requise.
Les essais sont réalisés par des laboratoires partenaires accrédités COFRAC, et les rapports sont livrés sur une plateforme numérique.
Le détail est sur notre page inspection, suivi de fabrication et QMOS.
Questions fréquentes
Qu’est-ce qu’une QMOS ?
C’est la qualification d’un mode opératoire de soudage. Elle démontre que les paramètres de soudage définis dans un DMOS-P permettent d’obtenir des assemblages répondant aux exigences de qualité et aux caractéristiques mécaniques et métallurgiques requises pour l’application. Ses résultats sont consignés dans un procès-verbal, le PV-QMOS.
Quelle différence entre un DMOS et une QMOS ?
Le DMOS décrit le mode opératoire de soudage. La QMOS prouve qu’il convient : tant qu’il n’est pas qualifié, le descriptif reste un DMOS-P, et le DMOS de production s’établit sur la base du PV-QMOS.
Quel niveau de l’ISO 15614-1 s’applique ?
Celui que fixe le contrat ou la norme d’application. Si aucun niveau n’est précisé, toutes les exigences du niveau 2 s’appliquent. Une épreuve au niveau 2 satisfait aussi le niveau 1, mais pas l’inverse.
Une QMOS faite selon l’édition de 2004 reste-t-elle valable ?
Oui. L’ISO 15614-1:2017 n’invalide pas les épreuves faites selon ses éditions précédentes, qui restent utilisables avec le domaine de validité de leur édition. Un nouveau domaine de validité selon l’édition de 2017 peut être établi à partir du PV-QMOS existant, si l’intention technique des essais de la norme est satisfaite : il suffit alors de réaliser les essais complémentaires sur un assemblage de qualification.
La QMOS qualifie-t-elle aussi le soudeur ?
Le soudeur ou l’opérateur qui a réussi l’épreuve de qualification peut être qualifié à cette occasion, à condition que toutes les exigences de la norme de qualification du personnel applicable soient respectées. La qualification des soudeurs relève, elle, de la série ISO 9606, et celle des opérateurs de l’ISO 14732.
Sources et références
- NF EN ISO 15614-1, Descriptif et qualification d’un mode opératoire de soudage pour les matériaux métalliques, épreuve de qualification, partie 1, juin 2017, AFNOR Éditions.
- ISO 15614-1:2017, Soudage à l’arc et aux gaz des aciers et soudage à l’arc du nickel et des alliages de nickel, deuxième édition, ISO.
- ISO 15607:2019, Descriptif et qualification d’un mode opératoire de soudage pour les matériaux métalliques, règles générales, deuxième édition, ISO.
Un mode opératoire à qualifier ?
Pour la rédaction de vos QMOS et de vos QS, ou le suivi de vos essais, voyez notre page inspection, suivi de fabrication et QMOS.
Un projet, une question technique ? Notre équipe vous répond sous 24 h : contactez-nous.